Email:
 Telephone: +86-13951382065

Designul clasificatorului de aer primește rareori atenția pe care o merită. În majoritatea proiectelor de măcinare, conversația se învârte în jurul morii, rolelor sale, inelelor și motorului său, în timp ce clasificatorul decide în liniște dacă pulberea finită îndeplinește de fapt specificațiile clientului. După ce am livrat aproape 100 de linii de măcinare care economisesc energie în metalurgie, minerit, materiale de construcție și procesare chimică, am învățat o lecție simplă: un clasificator bine proiectat poate face ca o moară medie să arate excelent, iar una prost proiectată poate face ca echipamentele excelente să pară stricate.
Ceea ce urmează este o privire practică asupra principiilor de proiectare din spatele clasificării aerului, a variabilelor care mișcă cu adevărat punctul de tăiere și a modului în care alegerea morii modelează clasificatorul aflat deasupra acestuia. Nimic din toate acestea nu este teorie de dragul ei. Fiecare punct provine din lucrările de punere în funcțiune, eșantionare și depanare pe linii de producție reale.
Ce face cu adevărat un clasificator de aer într-un circuit de măcinare
Un clasificator de aer nu este un ecran. Nu există o plasă, nici o deschidere și nicio barieră mecanică care să oprească particulele supradimensionate. Separarea are loc printr-un echilibru de forțe. În interiorul zonei de clasificare, fiecare particulă este împinsă în afară de forța centrifugă sau inerțială și trasă în interior de rezistența aerodinamică. Deoarece forța centrifugă crește odată cu masa în timp ce rezistența crește odată cu suprafața, particulele mai mari sunt conduse spre exterior, în timp ce cele mai fine urmează curentul de aer. Dimensiunea la care cele două forțe se anulează reciproc devine punctul de tăiere.
Într-un circuit închis de măcinare, clasificatorul efectuează trei lucrări în același timp:
- Împarte evacuarea morii într-un flux de produs finit și un flux grosier de retur.
- Acesta controlează dimensiunea superioară și distribuția totală a dimensiunii particulelor pulberii finale.
- Limitează supra-măcinarea prin eliminarea finelor de îndată ce acestea sunt suficient de fine.
Patru numere de performanță vă spun dacă un design funcționează cu adevărat. Punctul de tăiere, adesea exprimat ca d50 sau d97, definește locul unde are loc împărțirea. Claritatea tăieturii descrie cât de curată este acea despicare. Sarcina de circulație arată cât de mult material este reciclat. Energia specifică per tonă de pulbere finită dezvăluie costul real de operare. Un clasificator care taie prea grosier supraîncarcă moara. Unul care taie prea fin recirculează pulberea care era deja acceptabilă și arde energie degeaba.
Principiile de bază ale designului din spatele clasificării eficiente
Echilibrul de forță la punctul de tăiere
Viteza rotorului este cea mai vizibilă pârghie din orice clasificator. Creșterea vitezei vârfului rotorului întărește câmpul centrifugal și împinge punctul de tăiere mai fin. Deoarece masa particulelor se scalează aproximativ cu cubul de diametru, în timp ce tracțiunea se scalează cu pătratul, chiar și o modificare modestă a vitezei produce o schimbare măsurabilă în distribuția finită a dimensiunii particulelor. Acesta este motivul pentru care variatoarele de frecvență au devenit standard la unitățile moderne: punctul de tăiere se transformă mai degrabă într-un parametru de funcționare decât într-un fapt mecanic fix.
Geometria zonei de clasificare
Diametrul rotorului, numărul palelor, unghiul palelor, decalajul dintre rotor și carcasă și adâncimea și diametrul dispozitivului de găsire a vortexului formează câmpul de curgere intern. O zonă de clasificare mai înaltă și mai îngustă crește timpul de ședere și de obicei îmbunătățește claritatea, dar crește și căderea de presiune. O zonă scurtă și largă gestionează mai mult aer și mai mult debit cu prețul unei tăieturi mai moale. Nu există o geometrie universală corectă, ci doar o geometrie care se potrivește cu hrana și produsul țintă.
Flux de aer, presiune și etanșare
Aerul îndeplinește două sarcini distincte: transportă particule și le dispersează. Volumul aerului de transport stabilește capacitatea, în timp ce calitatea dispersiei stabilește claritatea. Furajele care intră în zona de clasificare în blocuri vor fi clasificate ca aglomerări, indiferent cât de precis este rotorul. Funcționarea întregului circuit sub presiune negativă menține praful în interiorul sistemului și îmbunătățește întreținerea, iar aerul de etanșare protejează rulmenții de particulele abrazive fine. Acolo unde scopul este o ieșire ultrafină stabilă, relația dintre viteza rotorului și distribuția mărimii particulelor rezultată merită un studiu mai profund; articolul nostru pe clasificatoare de înaltă precizie într-o moară de măcinat verticală explorează acea legătură în detaliu.
Variabile de proiectare care mută punctul de tăiere
Tabelul de mai jos rezumă modul în care principalele variabile de proiectare și operare se comportă în practică. Tratați direcția schimbării ca fiind fiabilă și amploarea exactă ca pe ceva care trebuie confirmat prin eșantionare pe propriul material.
| Variabila de proiectare | Cum se reglează | Efect asupra punctului de tăiere | Efect asupra capacității și calității |
|---|---|---|---|
| Viteza rotorului | Unitate de frecvență variabilă | Viteza mai mare oferă o tăiere mai fină | Reglabil în funcțiune; o tăietură mai fină ridică sarcina circulantă |
| Diametrul rotorului și numărul palelor | Fixat în timpul proiectării | Rotorul mai mare cu mai multe lame taie mai fin | Capacitate mai mare, dar cădere de presiune mai mare |
| Aerul primar de transport | Viteza amortizorului sau ventilatorului | Mai mult aer deplasează tăietura mai grosieră | Mărește debitul și riscă o coadă grosieră |
| Aerul secundar de dispersie | Setarea amortizorului | Efect direct mic | Tăiere mai ascuțită și mai puține particule grosiere în particule fine |
| Adâncimea găsitorului de vortex | Schimbare mecanică | Finder mai jos sau mai mic taie mai fin | Îmbunătățește recuperarea finelor, adaugă cădere de presiune |
| Sigilați fluxul de aer | Regulator de presiune | Fără efect direct | Protejează rulmenții și previne contaminarea |
Potrivirea designului clasificatorului cu moara din amonte
Designul clasificatorului nu există izolat. Moara determină distribuția dimensiunii furajului, încărcarea prafului și modul în care materialul intră în zona de clasificare, astfel încât cele două trebuie să fie proiectate ca un singur sistem. Aici experiența cu linii complete de șlefuire dă roade, deoarece o schimbare pe o parte apare întotdeauna pe cealaltă.
Mori verticale cu un clasificator dinamic integral
Într-o moară de măcinare verticală, rotorul clasificatorului se află direct deasupra mesei de măcinare și împarte aceeași carcasă ca și zona de măcinare. Materialul este transportat în sus de fluxul de aer, clasificat într-o singură trecere și returnat intern dacă este prea grosier. Prioritățile de proiectare aici sunt un rotor de dimensiuni generoase, un detector de vortex reglabil și aer de etanșare suficient de puternic pentru a menține praful abraziv fin departe de rulmenți. Deoarece circuitul funcționează sub presiune negativă, clasificatorul și colectorul de praf trebuie dimensionate împreună și nu separat. Moara noastră de măcinat verticală seria LYH1008 este construită exact în jurul acestui aranjament, cu măcinarea, clasificarea și transportul manipulate într-o singură mașină.
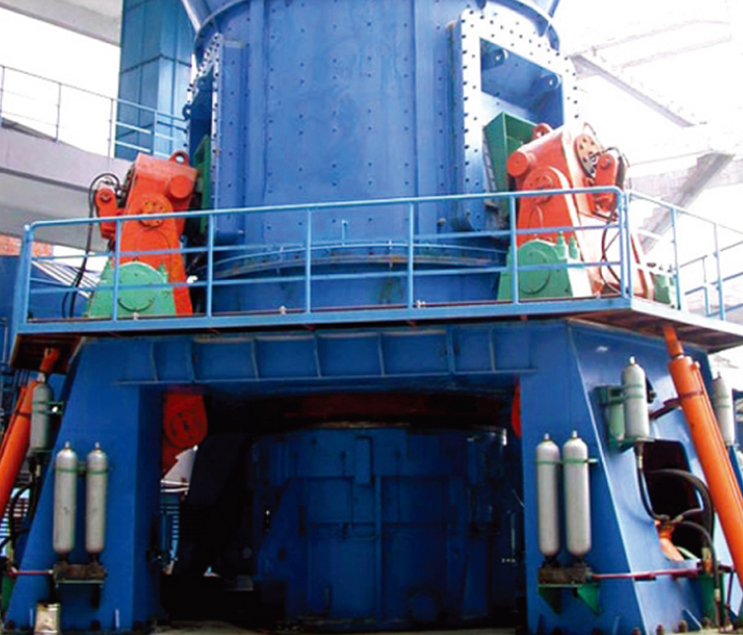 Moara de măcinat verticală seria LYH1008 Moara verticală din seria LYH1008 este un nou tip de echipament conceput pentru a absorbi tehnologia străină. Se macină materialul (0-15MM) pe discul de șlefuit rotativ prin rulare... Vizualizare produs →
Mori cu role inel și clasificare inteligentă
Morile cu role circulare funcționează la viteze mai mici și produc o distribuție mai îngustă a alimentului, ceea ce schimbă ceea ce trebuie să facă față clasificatorul. Aici accentul se mută către un control precis, repetabil. O cușcă de viteză variabilă, combinată cu control logic programabil, permite operatorilor să taie finețea produsului fără a opri linia și permite sistemului de control să compenseze automat atunci când duritatea alimentării sau umiditatea se deplasează. Moara inteligentă cu role cu inele verticale din seria LYH996 de tip nou urmează această filozofie, asociind o etapă de măcinare cu role inelare cu un clasificator a cărui viteză este gestionată ca parte a rețetei procesului.
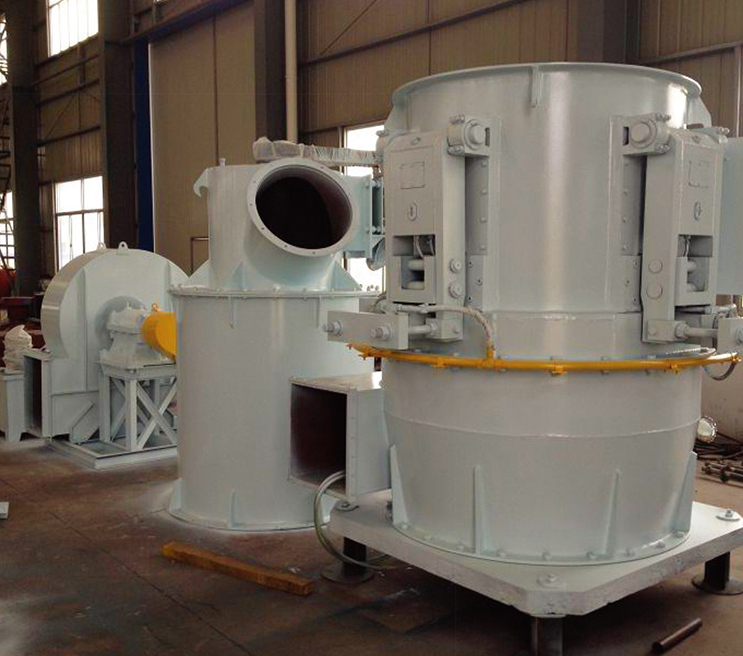 Seria LYH996 Moara inteligentă cu role cu inel vertical de tip nou În domeniul prelucrării pulberii ultrafine, care se confruntă cu cerințe din ce în ce mai multe pentru pulbere ultrafine, echipamentele tradiționale de procesare a pulberii ultrafine au fost dificile... Vizualizare produs →
Mori cu pendul și clasificare prietenoasă cu modernizarea
Morile cu pendul cu patru role de tip Raymond rămân calul de lucru pentru calcar, calcit, barit, dolomit și minerale similare, iar multe dintre ele au o vechime de zeci de ani. Clasificatorul lor este de obicei un tip dublu-con sau turbină montat deasupra carcasei morii. Prioritatea de proiectare este diferită aici. Îmbunătățirea etapei de clasificare aduce adesea mai multă valoare decât reconstruirea etapei de măcinare, cu condiția ca ventilatorul și conductele să poată absorbi căderea suplimentară de presiune. Moara cu pendul de măcinat Raymond cu 4 role LYH998 este proiectată având în vedere această cale de actualizare, astfel încât o fabrică existentă să poată îmbunătăți finețea și randamentul produsului fără a-și înlocui întregul circuit.
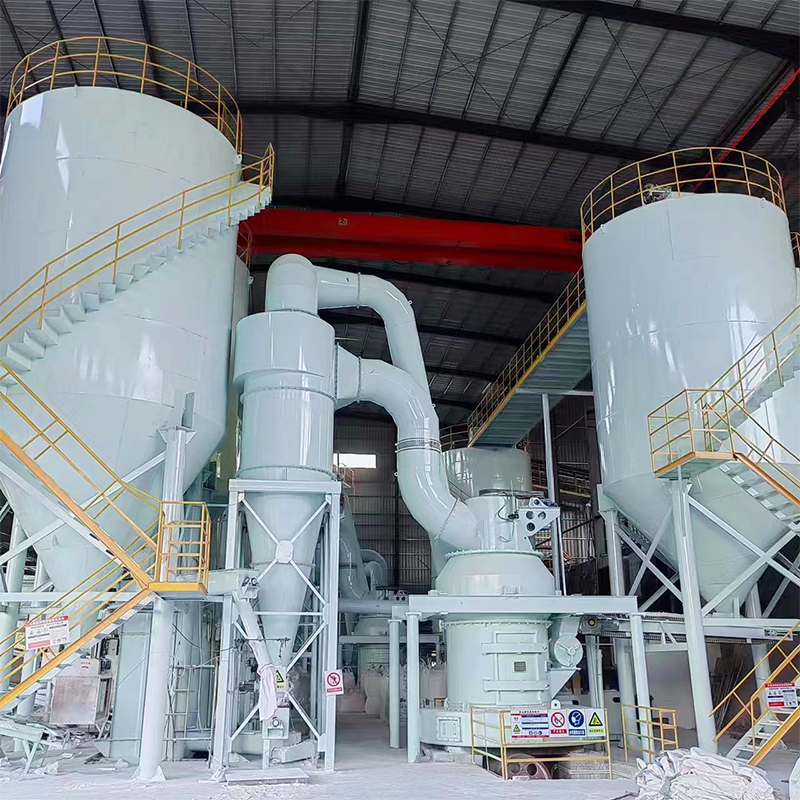 LYH998 Raymond Moara Pendulă de Măcinat Seria LYH998 moara inteligentă de măcinat Raymond de tip nou este cel mai recent tip de mașină de frezat, bazată pe o cooperare extinsă cu universități și colegii importante, dr... Vizualizare produs →
Greșeli de design pe care le vedem cel mai des
Majoritatea problemelor de clasificare nu sunt exotice. Ele provin dintr-o mână de decizii recurente luate prea devreme în proiect.
- Dimensionarea ventilatorului pentru moară și apoi solicitarea clasificatorului să facă mai mult decât permite volumul de aer disponibil.
- Alimentarea clasificatorului cu un flux de material neuniform sau umed; umiditatea peste aproximativ șase procente transformă clasificarea într-o problemă de blocaj, mai degrabă decât într-o problemă de separare.
- Alegerea unui punct de tăiere ambițios pe hârtie fără a calcula sarcina de circulație pe care o creează.
- Ignorând uzura. Vârfurile și căptușelile lamelor se erodează, golul rotorului se deschide, iar punctul de tăiere se deplasează mai gros, lună de lună.
- Tratarea aerului de etanșare ca opțional. Pătrunderea prafului în rulmenți este una dintre cele mai frecvente cauze ale timpului de nefuncționare neplanificat.
- Punerea în funcțiune fără eșantionare. O distribuție a dimensiunii particulelor măsurată la starea de echilibru este singura dovadă de încredere că intenția de proiectare a fost atinsă.
De la proiectare la punere în funcțiune
Designul bun al clasificatorului se termină cu documentare, eșantionare și ajustare, nu cu un set de desene. Pe o linie de măcinare completă, etapa de clasificare este comparată cu dimensiunea de alimentare, finețea țintă și volumul de aer disponibil, apoi verificată cu sită și analiză cu laser odată ce circuitul atinge starea de echilibru. Deoarece livrăm proiecte și pe baza EPCM, ne putem asuma responsabilitatea pentru întregul lanț, de la inginerie la achiziții până la managementul construcțiilor, care este adesea cel mai simplu mod de a evita golurile care apar atunci când mai mulți furnizori împart o singură limită a bateriei.
Dacă plănuiți un nou proiect sau reconstruiți o linie existentă, prezentarea noastră de ansamblu asupra ce înseamnă EPCM la cheie pentru un proiect de măcinare a pulberii explică modul în care domeniul de aplicare, responsabilitățile și predarea sunt în mod normal structurate.
Designul clasificatorului de aer recompensează răbdarea. Fizica este simplă, dar detaliile geometriei, fluxului de aer, etanșării și controlului decid dacă un circuit rulează în punctul său de proiectare sau se îndepărtează de acesta în câteva luni. Obțineți echilibrul de forță corect, dimensionați sistemul de aer în mod onest și planificați purtarea încă din prima zi.
La Mașini Nantong Liyuanheng , am petrecut ani de zile construind echipamente de măcinare și clasificare pentru minerale cu o duritate Mohs sub șapte și umiditate sub șase procente, cu produse finite reglabile între aproximativ 60 și 600 de ochiuri. Dacă doriți o a doua opinie despre etapa dvs. de clasificare, inginerii noștri sunt întotdeauna bucuroși să vorbească despre numere cu dvs.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065